

-


-


-


-


WeChat

-
whatsapp


Өнімдер





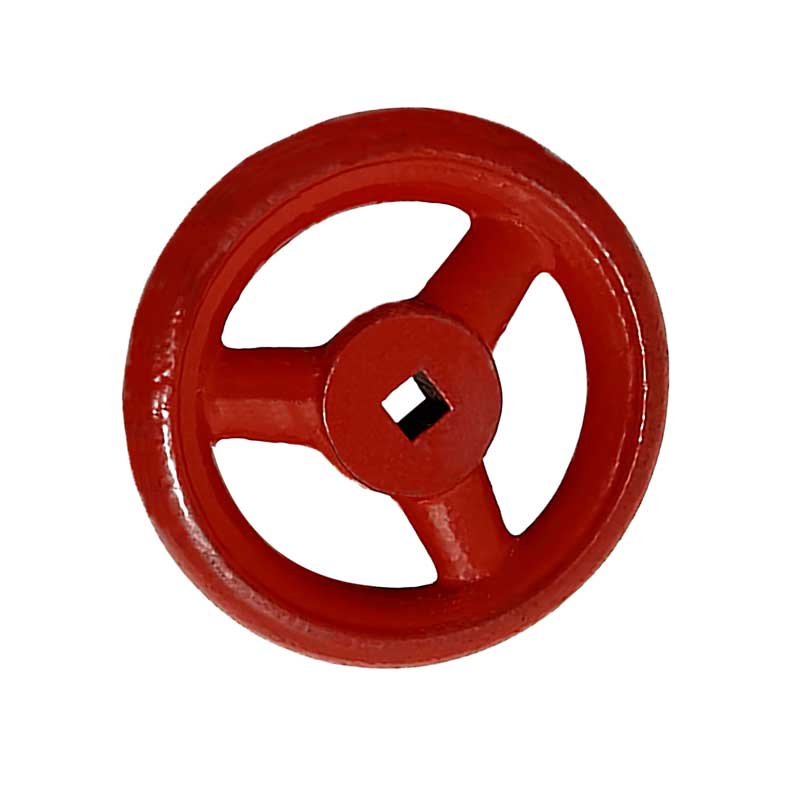
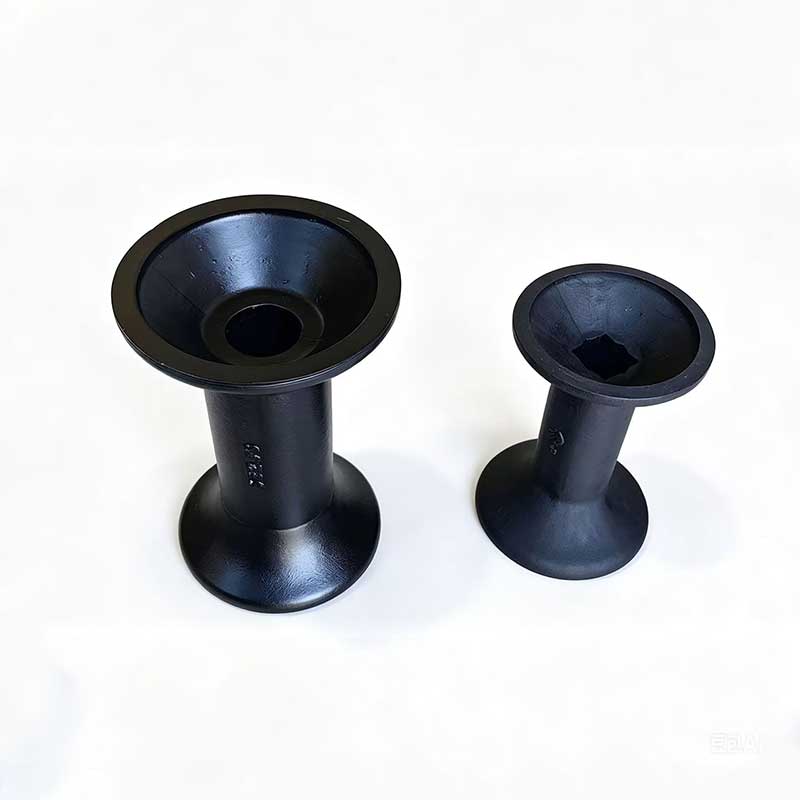
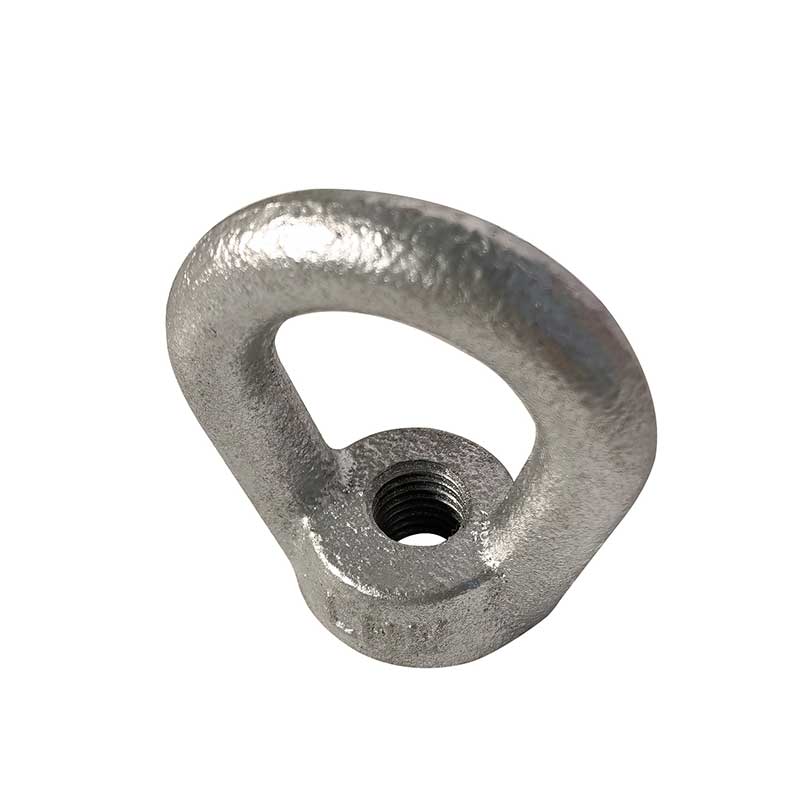
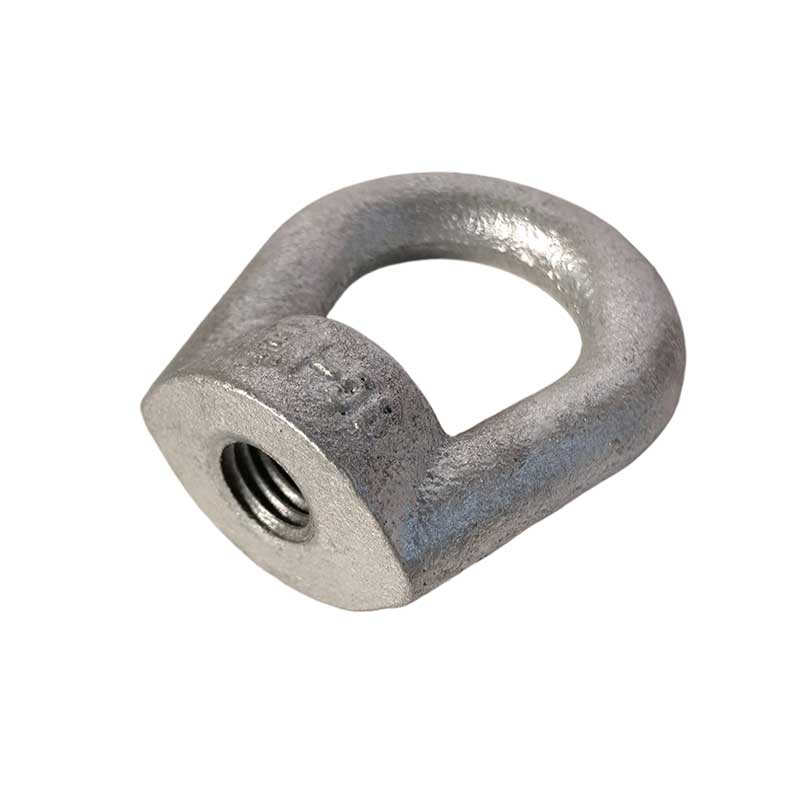
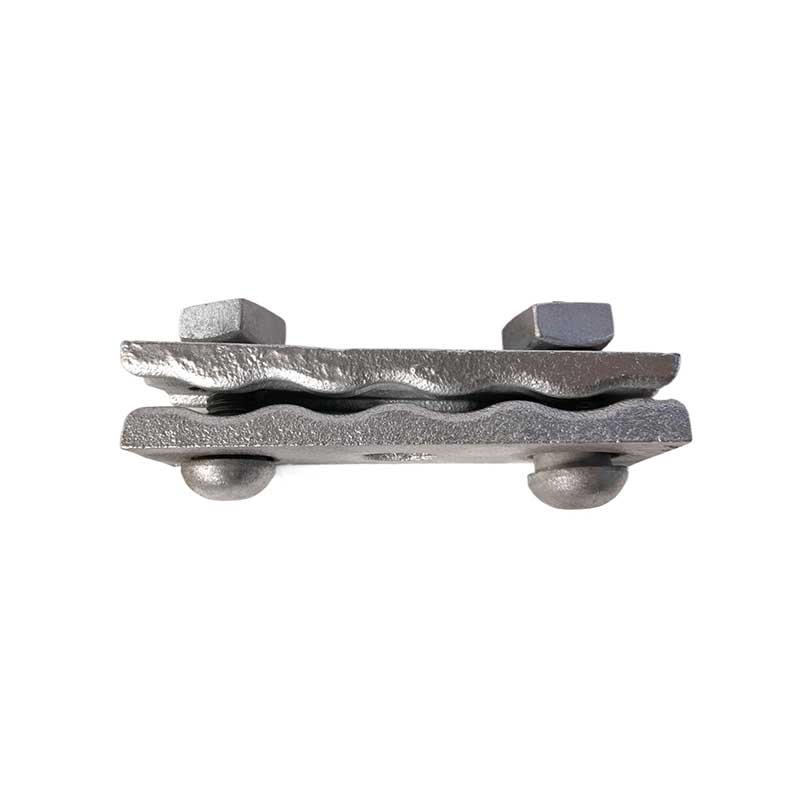
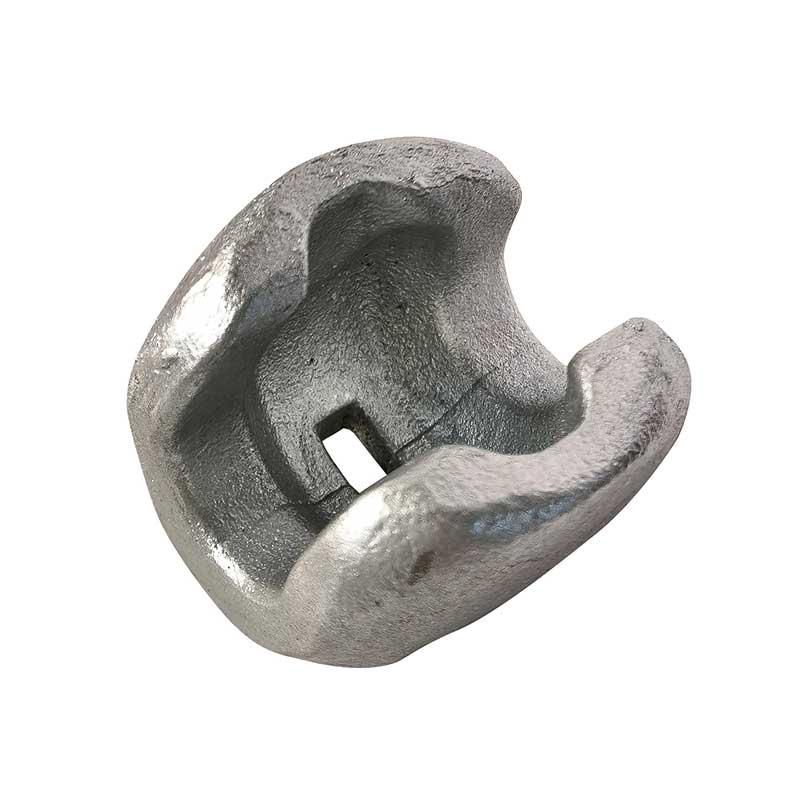
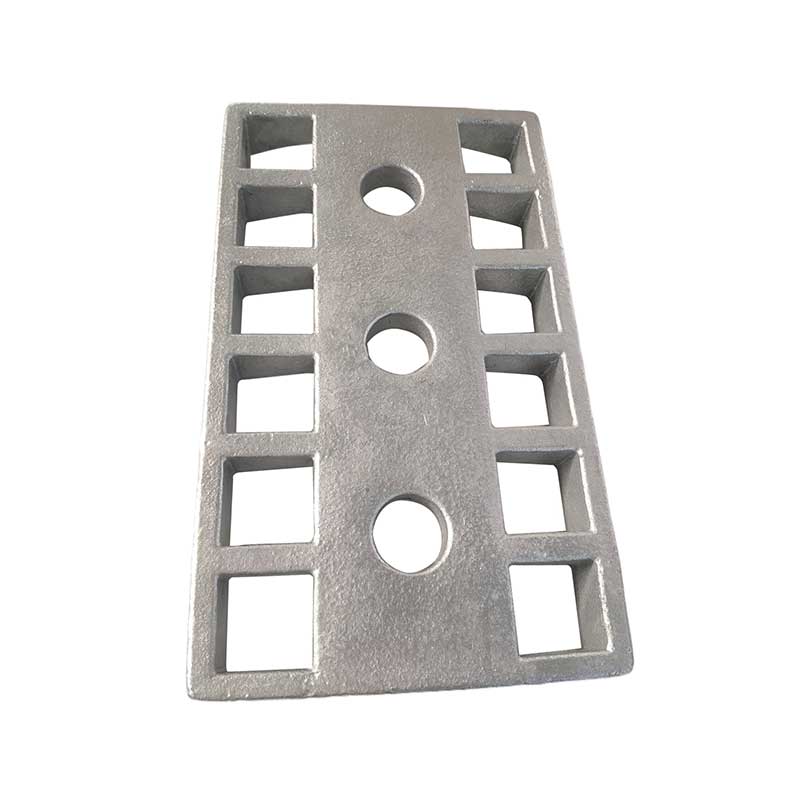
Қаптауы бар құмды құймалар
Термопластикалық фенолды шайырмен және қатайтқыш – гексаметилентетраминмен алдын ала қапталған кварц құмынан тұратын қапталған (қабық) құм қолданылады. Металл үлгі пластина 180–340 °C дейін қызады.
Сипаттама
маркер

Өнім сипаттамасы
Қабық құю процесі (қара металдарды дәл құюға мамандандырылған, қапталған құмды пайдаланып ыстық қабықша құю)
Процесс принципі
Термопластикалық фенолды шайырмен және қатайтқыш – гексаметилентетраминмен алдын ала қапталған кварц құмынан тұратын қапталған (қабық) құм қолданылады. Металл үлгі пластина 180–340 °C дейін қызады. Қапталған құм жоғары температурамен жанасқанда, шайыр тез еріп, айқасып, қатайып, үлгі плитасының бетінде қатты, жұқа құм қабығын құрайды. Қабық алынып тасталғаннан кейін, қалыптың екі жартысы қалып қуысын құру үшін біріктіріледі. Құрғақ құм балқытылған темірді құймас бұрын тіреу үшін қабықтың сыртқы жағына құйылады, бұл құмды құю құнын дәл құюдың өлшемдік дәлдігімен теңестіреді.
Арнайы шикізат
Қалыптау құмы: 2,5-4% шайырлы қапталған ұсақ құм; қалпына келтіру қабілеті төмен.
Үлгі тақтайшасы: Шойыннан немесе шойыннан жасалған, ыстыққа төзімділігі жоғары, тозуға төзімді және көп рет қолданғанда ұзақ қызмет ету мерзімі бар бөлінетін қалып.
Шығару агенті: құм қабығының қалыпқа жабысып қалмауы үшін кальций стеараты және силикон майы.
Қолданылатын қара материалдар: сұр және иілгіш шойыннан жасалған шағын және орташа дәлдіктегі бөлшектер, мысалы, таратқыштар, тісті доңғалақтар, клапандардың орындықтары және гидравликалық корпустар.
Қабық пішінін құю процесінің қадамдық технологиялық схемасы
Жеткізілген күйдегі шойын құймалары, қабықша құю арқылы өндірілген
Стандартты алты кезеңді процесс
(1) Металл үлгі тақтасын қыздыру және босату агентін қолдану
Пішінді 200–280 °C дейін қыздырыңыз және құм қабықшасының еркін алынуын қамтамасыз ету үшін босату агентін біркелкі жағыңыз.
(2) Төңкеру бункерінің көмегімен құм себу (негізгі жұмыс)
Қыздырылған үлгі тақтасын құмды сақтау бункеріне басып, модельдің бетін қапталған құммен толығымен жабу үшін бүкіл жинақты төңкеріңіз. 8-15 секунд ұстаңыз. Беткі құмды қатты қабықшаға айналдыру үшін қыздырады, ал қыздырылмаған борпылдақ құм қайтадан бункерге құйылады.
(3) Қабық пішінінің қосымша қатаюы (жануы).
Қалыптастырылған құм қабығы бар модельдік тақтаны қабықтың термиялық беріктігін арттыру үшін 180-220 ° C температурада 30-90 секундқа қайталама емдеу пешіне жіберіңіз. Қабықтың қалыңдығы 8-15 мм шегінде бақыланады.
(4) Қабықты алу, өзек жасау және жартылай қалыптарды құрастыру
Шығару механизмінің көмегімен дайын жартылай қабықты қалыптан алыңыз. Ішкі қуыстары бар бөліктер үшін өзектер бір уақытта қапталған құмнан жасалады, содан кейін жоғарғы және төменгі жарты қабықшалар бір-біріне сәйкестендіріліп, бекітіледі.
(5) Арматура және толтыру үшін колбаға орнату
Жиналған қабық пішінін колбаға салып, құю кезінде қабықтың кеңеюіне және жарылып кетуіне жол бермеу үшін оның айналасындағы кеңістікті құрғақ тірек құммен толтырыңыз. 1400–1460 °C бекітілген температурада балқытылған шойын құйыңыз.
(6) Салқындату, қабықтандыру және тазалау
4-12 сағат салқындағаннан кейін құм қабығын жойып, құймаларды алып тастаңыз. Шыршалар мен саңылауларды алып тастаңыз, атқылауды, ақауларды анықтауды және соңғы өңдеуді орындаңыз.
Қабық құюдың негізгі артықшылықтары мен кемшіліктері
Артықшылықтары (әдеттегі құмды құюмен салыстырғанда)
Айтарлықтай жоғарылатылған дәлдік: CT9–CT11 өлшемдік төзімділік, тұрақты өлшемдер және жаппай өндірісте тамаша қайталану.
Тегіс бет: бетінің кедір-бұдырлығы Ra 6–25 мкм, минималды күйген қабаты бар, бұл жону, фрезерлеу және тегістеу кезіндегі рұқсаттарды айтарлықтай азайтады.
Жұқа қабырғалы құймаларды қалыптастырудың тамаша мүмкіндігі: Қабық пішінінің жоғары қаттылығы қалыңдығы 2-3 мм жұқа қабырғалары, күрделі топографиясы және шағын тесіктері бар шойын құймаларының тұрақты өндірісін қамтамасыз етеді.
Құмды өте төмен тұтыну: тек жұқа қабық қабаты қуысты құрайды; құм шығыны кәдімгі құмды құюдың 1/10 бөлігін ғана құрайды.
Автоматтандыруға жоғары үйлесімді: үздіксіз жаппай өндірісте қабықшалы қалыптарды өндіруге арналған автоматты желілермен үйлесімді.
Біртекті құйма құрылымы: қабықтың бақыланатын газ өткізгіштігі ақауларды, соның ішінде газ саңылаулары мен шлак қосындыларын айтарлықтай азайтады.

бізге хабарласыңыз
Қатысты танымал өнімдер
автокөлік рокері
Автокөлік қозғалтқыштарына арналған жоғары сапалы шойыннан жасалған рокер тұтқалары. CNC өңделген жұмыс беттері бар QT450/QT500 маркалы жоғары берік шойыннан жасалған. Құю зауыты ISO 9001 және IATF 16949 сертификатталған. Жоғары шаршауға және тозуға төзімділік. Қытайдың Циндао қаласынан бүкіл әлем бойынша экспорттау.
Шанышқы табақ
Біздің құм құйылған қуат қосқыш тақтайшасы желілік арматураның маңызды жүк көтергіш элементі болып табылады, ол жаңартылатын энергия көздеріндегі электр желілерінің әуе желілері, қосалқы станциялардың оқшаулау ілгіштері және аспа жүйелері үшін арнайы әзірленген.
Қорғау тірек тірегі
Магистральдар мен көпірлердің қоршаулары мен қозғалыс кедергілеріне арналған жоғары берік шойын мен болаттан жасалған тірек кронштейндері. Дәл құю, ыстық мырышталған, ISO 9001 сертификаты бар. Төзімді, коррозияға төзімді, жаһандық инфрақұрылымдық жобаларға бейімделген. Циндаодан, Қытайдан экспорттау.
Бекіткіштерге арналған айналмалы тірек
Құбырларды, арналарды және кабельдік науаларды сейсмикалық бекітуге арналған жоғары өнімді бұрылыс бекіткіштері. Арнайы дәлдікпен өңделген болат/темір компоненттерін ұсынатын ISO 9001 сертификатталған құю цехы. ASCE 7, IBC және EN стандарттарына сәйкес келеді. АҚШ, ЕО және Оңтүстік Америкаға экспорттау.
Сорғы дөңгелегі
Өнеркәсіптік, ауылшаруашылық және теңізде қолдануға арналған жоғары тиімді құйылған сорғы дөңгелектері. SS304/316 баспайтын болаттан, дуплексті болаттан, шойыннан және қоладан дәл құю. ISO 9001 сертификатталған, динамикалық теңгерімдеу және CNC өңдеу. OEM және ODM қызметтері қол жетімді. Циндаодан жаһандық жеткізу.
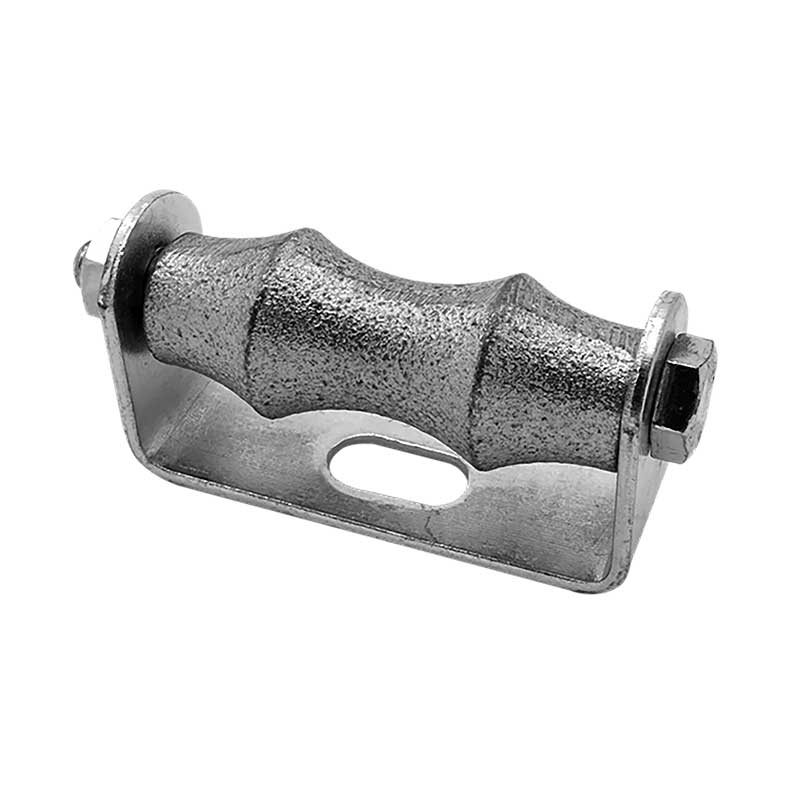
Құбыр роликі
Өнеркәсіптік құбыр роликтері мен тірек роликтерінің сертификатталған өндірушісі. Мұнай-газ және құрылыс құбырларына арналған жоғары жүктемелі болат/шойын роликтер. Пайдаланушы OEM/ODM қызметтері, ASTM/DIN сәйкестігі. АҚШ, ЕО және Оңтүстік Америкаға экспорттау. Бағаны сұрау.
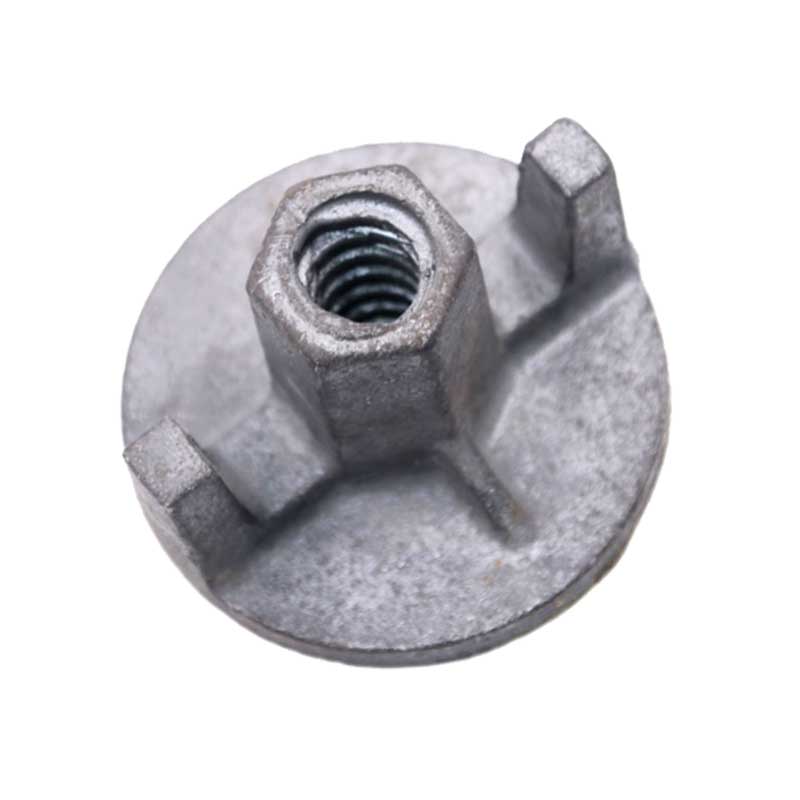
Шойын гайка
Өнеркәсіптік бекіткіштердің кең саласында шойын жаңғақтары негізгі, бірақ өте маңызды компонент болып табылады. Жоғары үнемділігі мен тұрақты механикалық қасиеттеріне байланысты олар шығынға сезімтал бола отырып, беріктікті қажет ететін әртүрлі құрылымдық байланыстарда кеңінен қолданылады.
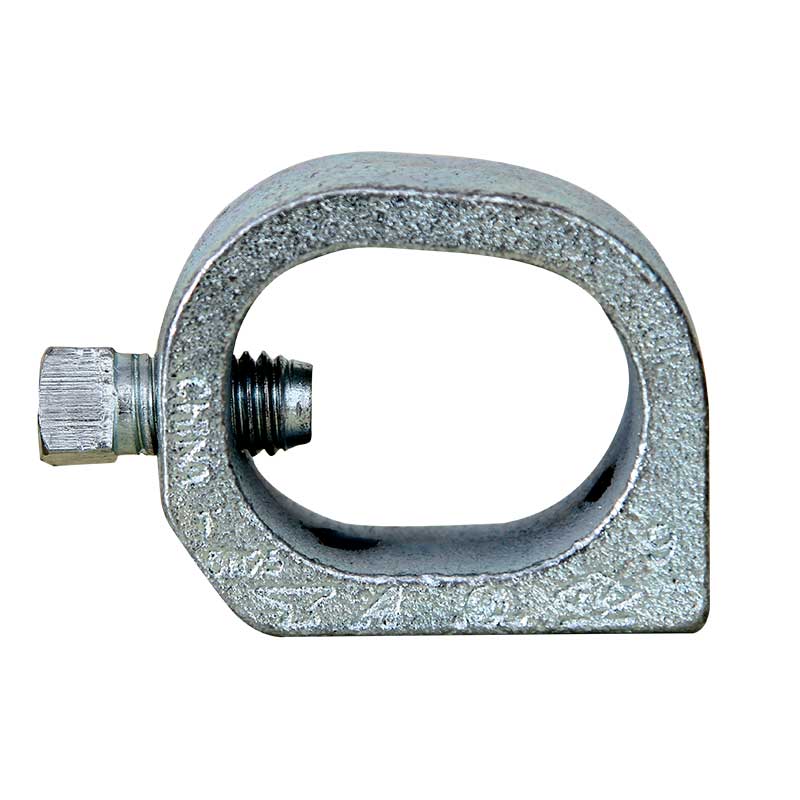
Арқалық қысқыш
Ауыр арқалық қысқыштардың ISO сертификаты бар өндірушісі. Сазды құмды және қабықпен қалыптауды қолданатын тапсырыс бойынша құю шешімдері. CE, UL, FM мақұлданды. АҚШ және ЕО нарықтары үшін зауыттық тікелей бағалар. Бағаны бүгін сұраңыз.
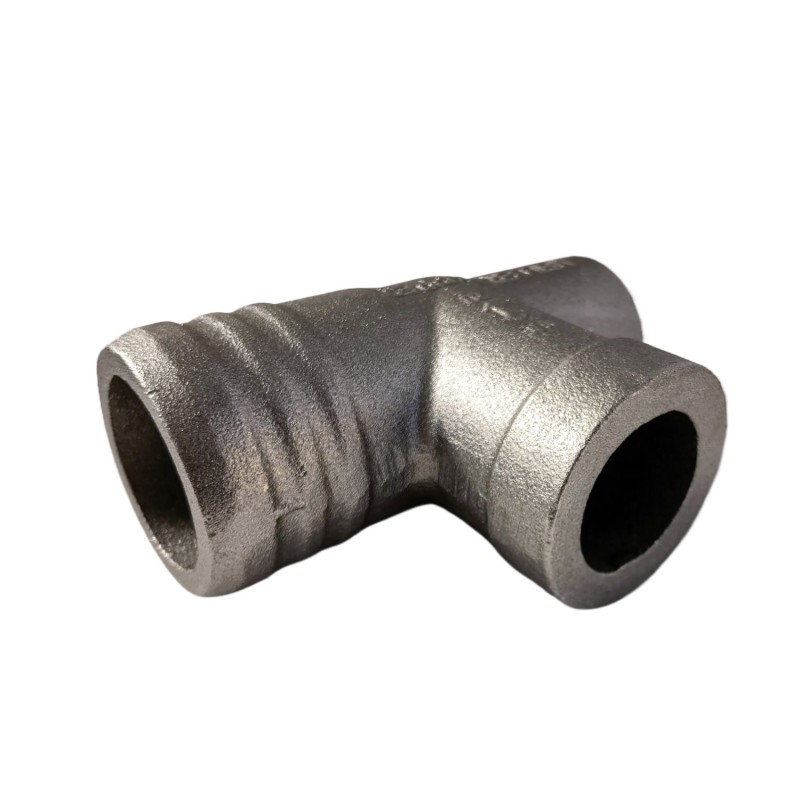
Құбыр фитингтері
Су және ағынды су жүйелеріне, коммуналдық құбырларға, құрылыс су құбырларына және басқа да маңызды қолданбаларға арналған негізгі арматура ретінде біздің жоғары сапалы шойын арматурамыз балқытылған шойыннан құм құю арқылы шығарылады.
Тротуарға арналған кронштейн
Біздің құм құйылған тротуарға арналған электр тірек тірегі - бұл қалалық тротуарлардағы электр бағаналары, көшелерді жарықтандыру жүйелері және қоғамдық тарату құрылғылары үшін арнайы әзірленген ауыр жүк көтергіш монтаждау қондырғысы.
Клапан тұтқасы
Жоғары сапалы өнеркәсіптік тұтқалар мен ысырма клапандары, ысырма клапандары және көбелек клапандары. Төзімді шойыннан, болаттан және алюминийден жасалған. ISO 9001 сертификатталған, эргономикалық дизайн, API/ISO сәйкес. Теңшелген OEM/ODM қызметі қол жетімді. Бүкіл әлем бойынша экспорттау.
Боллард
Шойын арқан тіреуіштері арқандап байлау күштерін арқандап тұрған кемелерден пирстер құрылымына сенімді түрде беру үшін айлақтарда, пирстерде және айлақтарда кеңінен орнатылған маңызды арқандырғыш құрылғылар болып табылады.
Кір жуғыш
Біздің құм құюға арналған шайба - бұл электр желісінің арматурасы, қосалқы станция жабдығы және тірек құрылымының қосылымдары үшін арнайы әзірленген ауыр жүкті тасымалдау элементі.
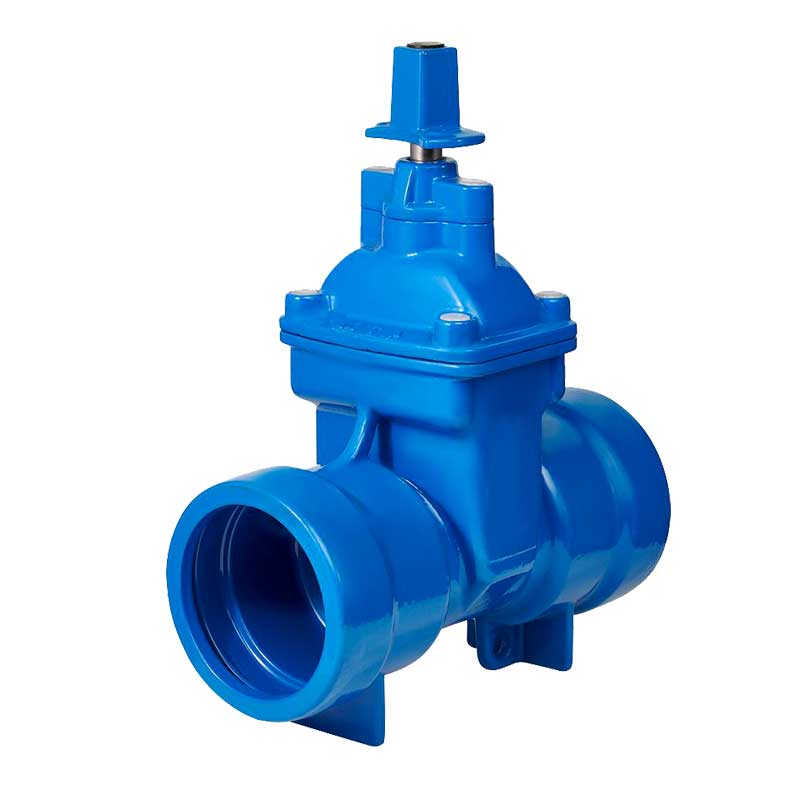
Сазды құмды құю
Сазды құмды құю - дымқыл топырақ құю деп аталатын ең кең таралған және арзан дәстүрлі құм құю процесі. Негізгі шикізатқа кварц құмы, бентонит сазы, су және көмір шаңы жатады.
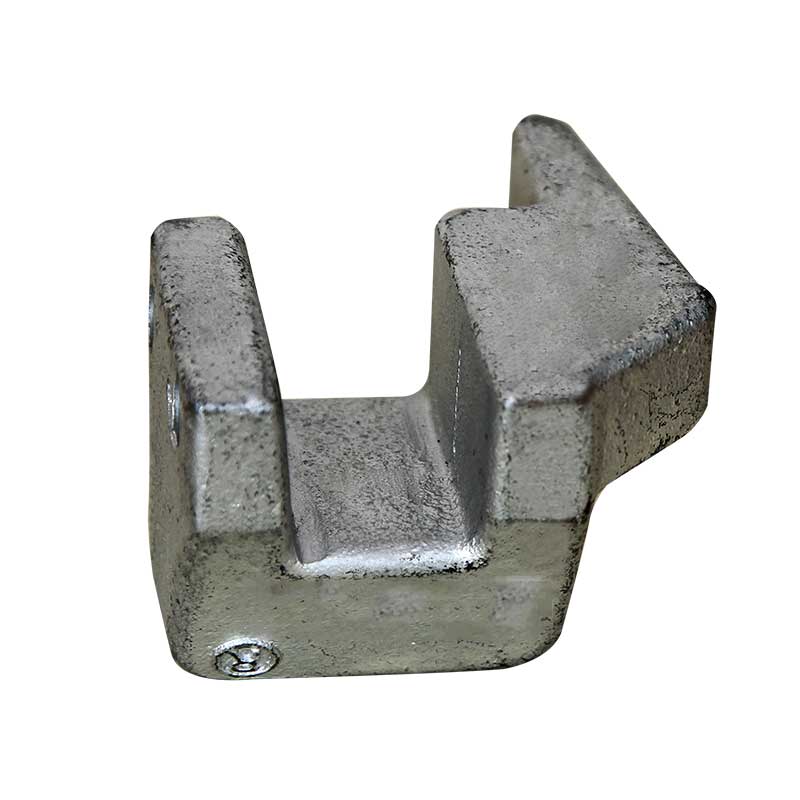
Арқалық фермасы
Құмнан құйылған арқалық фермамыз - бұл құрылыс плиталары, аспалы төбе жүйелері және өнеркәсіптік платформалар үшін арнайы әзірленген жоғары беріктігі бар жүк көтергіш құрылымдық элемент.

Сорғыларға арналған қосалқы бөлшектер
Өнеркәсіптік гидравликалық жүйелерде сорғылар мен клапандардың негізгі құрамдас бөліктері барлық жабдықтың қысымды жүктеме қабілеттілігін, герметикалығын және қызмет ету мерзімін анықтайтын маңызды факторлар болып табылады.